Artykuł sponsorowany
Od rozgrzanej folii do gotowego wyrobu — co naprawdę decyduje o jakości blistra dla żywności
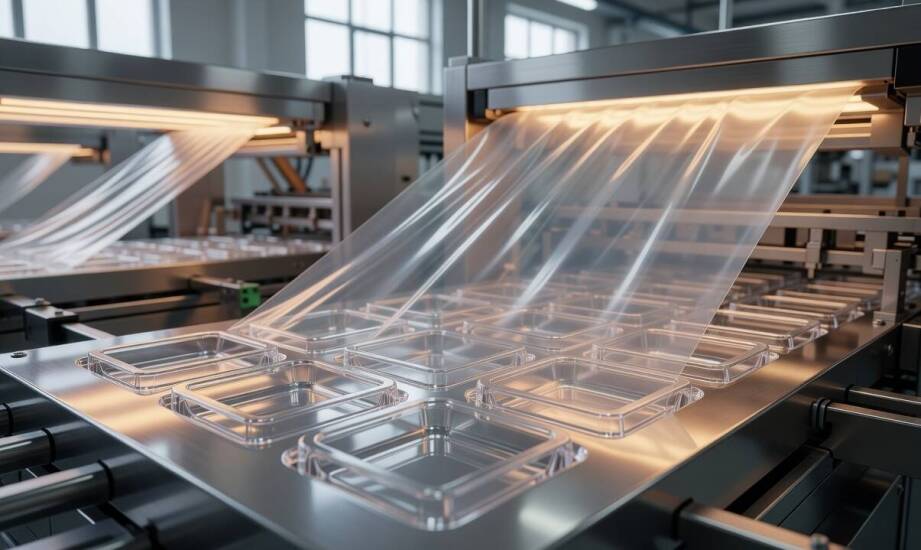
Ten sam arkusz tworzywa sztucznego może przyjąć zupełnie różne właściwości mechaniczne i geometryczne w zależności od zastosowanej temperatury nagrzewania, czasu ekspozycji na ciepło oraz szybkości chłodzenia. W przypadku produkcji przeznaczonej dla branży spożywczej te parametry fizyczne bezpośrednio warunkują bezpieczeństwo produktu. Właściwe poprowadzenie cyklu maszynowego decyduje o tym, czy gotowy wyrób zachowa powtarzalne wymiary, wymaganą sztywność konstrukcyjną oraz powierzchnię wolną od wad strukturalnych.
Jak przebiegają kolejne etapy termoformowania blistrów?
Proces przetwórstwa rozpoczyna się od mechanicznego przygotowania surowca. Odpowiednio dobrana rolka folii trafia do ramy napinającej maszyny termoformującej, co gwarantuje stabilne prowadzenie wstęgi materiału przez cały tor technologiczny. Następnie surowiec przechodzi przez zautomatyzowaną strefę grzewczą opartą na promiennikach podczerwieni lub grzałkach ceramicznych. Precyzyjne nagrzanie arkusza warunkuje plastyczność materiału, pozwalając na późniejsze nadanie mu pożądanego kształtu bez zrywania włókien polimerowych.
Precyzja termiczna odgrywa w tym miejscu rolę krytyczną, a parametry zależą ściśle od wybranego gatunku plastiku. W przypadku folii PVC-U operacja gięcia wymaga nagrzania powierzchni do około 120–140°C, natomiast głębokie tłoczenie wnęk zachodzi prawidłowo w oknie od 135 do 180°C. Przekroczenie granicy 180°C sprawia, że materiał ulega zauważalnej degradacji termicznej i traci swoje pierwotne właściwości mechaniczne. Z kolei popularne w branży spożywczej folie poliestrowe, takie jak APET i PET, wykazują optymalną plastyczność w nieco niższym zakresie temperaturowym, zazwyczaj pomiędzy 120 a 160°C. Utrzymanie reżimu cieplnego zapobiega tworzeniu się kruchej struktury przy niedogrzaniu oraz mikropęknięć lub zmatowień przy przegrzaniu wstęgi.
Uplastyczniona folia trafia z pieca bezpośrednio nad chłodzoną matrycę formującą. Skomplikowany układ zaworów i kanałów odpowietrzających sprawia, że wykorzystanie próżni lub silnego nadciśnienia dociska materiał do ścianek formy. Czas utrzymania tego docisku wpływa na wierne odwzorowanie najdrobniejszych detali gniazda. Bezpośrednio po wytłoczeniu następuje faza intensywnego chłodzenia, która fizycznie utrwala nową geometrię wyrobu. Zbyt gwałtowne schłodzenie wywołuje naprężenia wewnętrzne, podczas gdy zbyt wolne odbieranie ciepła grozi zniekształceniem detalu po jego uwolnieniu z matrycy i odcięciu od wstęgi.
W jaki sposób grubość i geometria wpływają na bezpieczeństwo żywności?
Parametry przestrzenne wytłoczki decydują o jej odporności na zgniecenia oraz uszkodzenia mechaniczne podczas transportu i magazynowania paletowego. Projektowanie formy aluminiowej wymaga uwzględnienia odpowiednich promieni zaokrągleń oraz bezpiecznych kątów pochylenia ścianek. Prawidłowo zaprojektowana geometria zapobiega nadmiernemu pocienieniu materiału w najgłębszych narożnikach wnęki, co mogłoby skutkować przypadkowym rozszczelnieniem pojemnika. Standardowa grubość wyjściowa folii zwojowej wynosi od 0,20 do 0,60 mm. Taki przekrój zapewnia wymaganą równowagę pomiędzy wysoką barierowością a całkowitą przezroczystością niezbędną do oceny wizualnej towaru.
Właściwości te nabierają szczególnego znaczenia, gdy inżynierowie projektują blistry i opakowania przeznaczone do bezpośredniego kontaktu z wrażliwymi artykułami spożywczymi. Ekspozycja luksusowych pralin, wyrobów cukierniczych czy kruchych ciastek wymaga pełnej transparentności przy jednoczesnym odizolowaniu produktu od wilgoci z otoczenia. Sztywna konstrukcja musi uniemożliwiać odkształcenia pod ciężarem własnym zawartości, a zastosowane dopuszczone tworzywo absolutnie nie może wprowadzać do jedzenia obcych zapachów ani mikroskopijnych cząstek stałych.
W seryjnej produkcji takich nośników kluczowe jest certyfikowanie zakładów przetwórczych zgodnie z rygorystycznymi normami higienicznymi. Działający na rynku Zakład Produkcyjno-Handlowo-Usługowy „Terry” z Dębicy przetwarza folie PET i PVC w oparciu o wytyczne globalnego standardu BRC Packaging. Taki model zarządzania produkcją wymusza zachowanie pełnej higieny na każdym etapie – od bezpiecznego magazynowania granulatu, przez zautomatyzowane tłoczenie, aż po wycinanie i sterylne pakowanie gotowych wkładów. Stała kontrola czystości linii technologicznej realnie zapobiega wtórnemu skażeniu plastiku po jego schłodzeniu.
Gotowość wytłoczki polimerowej do wprowadzenia na wymagający rynek spożywczy wynika z jednoczesnego panowania nad fizyką tworzyw sztucznych i rygorami sanitarnymi. Utrzymanie wąskiego, specyficznego dla danego materiału okna temperaturowego, kontrolowany docisk formujący oraz weryfikacja grubości ścianek dają pewność, że wyrób spełni swoją nadrzędną funkcję ochronną. Stabilność zaawansowanego procesu termoformowania skutecznie eliminuje ryzyko mikrouszkodzeń. Tworzy to szczelną barierę, która wydłuża przydatność wyrobów do spożycia i usprawnia ich logistykę w łańcuchu dostaw.
Kategorie artykułów
Polecane artykuły
Jakie są możliwości estetycznej rekonstrukcji zębów z użyciem implantów?
Odżywki białkowe – jak wpływają na przyrost masy mięśniowej u początkujących?
Jakie są przeciwwskazania do zabiegu dermapenem?